
高速道路の拡幅工事の補強パッケージを獲得したばかりの生産者は、通常、同じ瞬間に同じ結論に達します。つまり、入札は決して機械を要求しなかったということです。要求されたのは、引張クラス、開口部のサイズ、ロールの寸法であり、生産ラインは単にこれらの数値を繰り返し維持できるものであれば何でも、シフトに次ぐシフトです。
これは、現在のジオグリッド機器の需要の波に適したレンズです。建設活動全般が増加しているため、注文が増加しているわけではありません。特定の種類のプロジェクトで、厚い粒状の代替品に対する安価なオプションとして強化土の設計が指定されているため、増加傾向にあります。設備の需要はこれらのプロジェクトの種類に従い、資材よりも先に到着します。プラントは、すでに生産能力が確保されていない限り、2 年後の供給契約に確実に入札することはできません。
以下のセクションでは、どのプロジェクト パッケージが実際に注文書に変換されるか、設計仕様を機械要件に変換する方法、および購入者が契約前に容量と品質を誤って判断しやすい箇所について説明します。
実際に設備の注文に変換されるプロジェクト パッケージはどれですか
設備を移動するプロジェクトには、経済的な特徴が 1 つあります。それは、補強材が代替品よりも安価であるということです。設計者が選択した数百ミリメートルの充填をより薄いグリッド強化層に置き換えることができれば、その節約は設計の労力を正当化するのに十分な大きさであり、それが仕様が機械に注文するのに十分な確固たる基準となる点です。
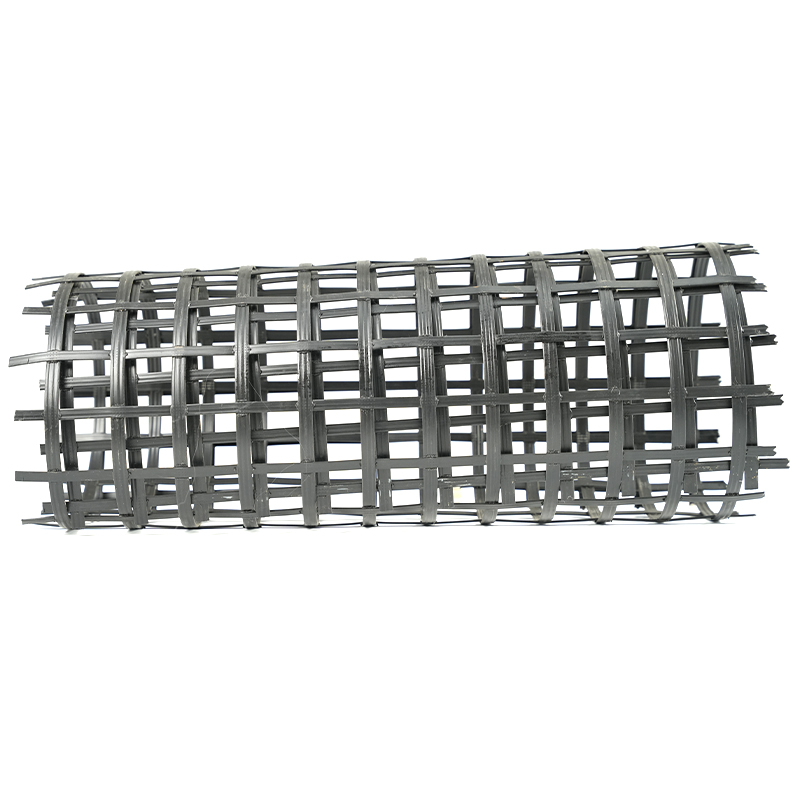
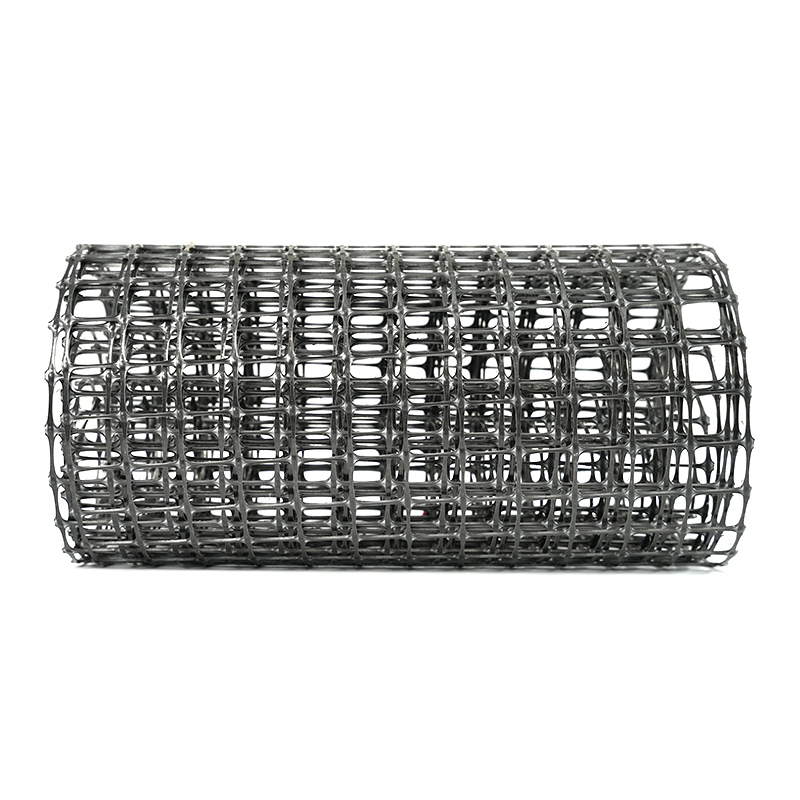
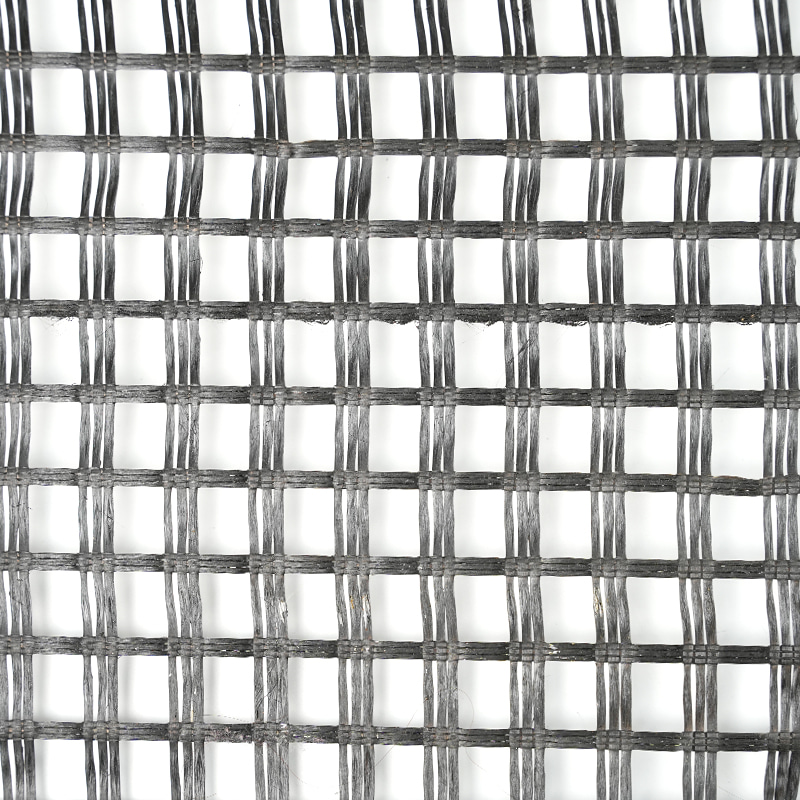
- 軟弱な地盤や変化しやすい地盤での高速道路の拡幅と改修。 拡幅により、古い舗装と新しい舗装が異なる方法で定着する縦方向の継ぎ目が作成されます。基礎補強と分離により、不同沈下と反射亀裂が減少します。これは、30 ~ 40 kN/m クラスの二軸グリッドの単一消費者としては最大であり、アスファルト層用のガラス繊維グリッドも引き込んでいます。
- 低 CBR 路盤上に新しい高速道路と重量物道路を建設。 補強により、設計の交通係数を維持しながら、より薄い粒状ベースが可能になります。需要は高張力二軸グレードに集中しており、非常に重い軸荷重に対応するスチールプラスチックグリッドにも需要が集中しています。
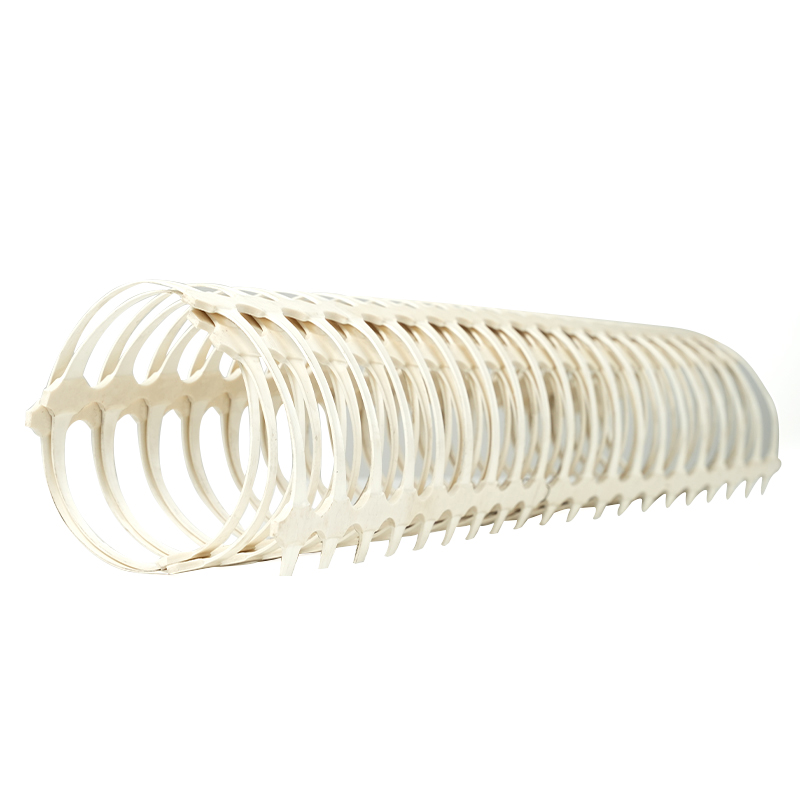
- 線路、待避線、貨物ヤード。 周期的な荷重と厳しい沈下許容差により、設計者は、単純な分離ファブリックではなく、二軸グリッドとジオセルを意味する、剛性の高い補強と閉じ込めを必要とするようになります。
- 堤防、擁壁、斜面の安定化。 これらは単軸グリッドとジオセルを消費しますが、代替手段である杭打ちや設置面積の拡大ははるかに高価であるため、道路工事ほど平方メートルあたりの価格には敏感ではありません。
- 港湾、物流パーク、産業プラットフォーム。 厳しい沈下制限を伴う重い静荷重により、安定した仕様の厳しい要求が生じ、ヘッドラインの引張数値よりも一貫したロールツーロール品質が重視されます。
- 封じ込めと尾鉱が機能します。 埋め立てセル、貯留層、および尾滓ダムは、グリッドのみではなく、ジオメンブレン、複合ライナー、および保護ジオテキスタイルに向けて同じプラントポートフォリオを引き出します。
全体よりも組み合わせが重要です。主に道路改修を行うプラントでは、高稼働率で稼働する二軸ラインが必要です。堤防や法面作業に使用されるプラントでは、単軸の能力が必要ですが、多くの場合、不織布の能力も必要です。国家インフラ予算の規模ではなく、その構成によって、生産者が所有すべきラインの数が決まります。
設計仕様を逆から読む
設計ノートは材料性能の言語で書かれますが、注文書は機械の言語で書かれます。翻訳は短いですが、各パフォーマンス要件によって特定のプロセス段階がロックされるため、容赦はありません。
| 設計要件 | 製品での修正内容 | ライン上で確認すべきこと |
|---|---|---|
| 2%または5%ひずみにおける引張強さ | ポリマーグレード、延伸倍率、分子配向 | 延伸炉の長さ、温度ゾーニング、比率制御精度 |
| 補強方向(一軸、二軸、多軸) | マシンの構造とストレッチ手順 | トランスバースステージに独立した加熱と張力制御があるかどうか |
| 開口サイズとリブ形状 | パンチングパターンと寸法精度 | パンチングユニットの精度、ダイ摩耗率、エッジトリムおよびスクラップ率 |
| ロール幅、ロール長さ、ジョイントなし納品 | 出力ウェブ幅、巻取張力 | 巻取り能力、張力テーパー制御、ロール硬度の一貫性 |
| 長期耐久性、耐紫外線性、耐薬品性 | 添加剤パッケージ、コーティング、またはガラスやポリエステルなどの繊維タイプ | 浸漬またはコーティングセクション。プロセスルートには次のものが含まれます。 |
| バッチ一貫性(引張変動係数) | ウェブ全体の熱均一性 | 加熱ゾーンの数と制御、閉ループの厚さと張力のフィードバック |
二軸ルートが最もリスクを伴う理由
二軸グリッドは、ほとんどの道路プログラムで大量生産される製品であり、仕様の不一致が最も頻繁に現れる箇所です。より低い引張クラスで実証されたラインは、同じ効率ではクラスのステップアップを維持できません。これは、延伸比を上げる必要があり、横ステージがボトルネックになるためです。時間当たりの生産量だけで見積もりを比較するバイヤーは、さまざまな条件で測定された数値を比較しています。
 双方向プラスチックジオグリッド生産ライン 複数の仕様に合わせて設計されたコンパクトなオーブンとクランプ治具を使用して、押出、パンチング、連続した縦/横の延伸を通じて二軸引張 PP/PE ジオグリッドを製造します。 製品を見る→
ガラス繊維とポリエステルのルートは、この問題の範囲外にあります。それらは、逐次延伸ではなく含浸または経編という異なるアーキテクチャを使用しているため、アスファルト補強材を提供する製造業者は通常、アップグレードではなく別のラインを必要とします。
容量の計算を購入者が間違える
銘板出力はマーケティング数値です。有効な出力はエンジニアリング的なものであり、それらの間のギャップが試運転時の失望の原因となります。シンプルなフレームが役に立ちます。年間トン数は、有効時間当たり生産量に有効操業時間を乗じ、初回通過収量を乗じたものに等しくなります。
ラインは 350 kg/h で見積もられ、年間 6,000 有効時間、92% の初回通過歩留まりで稼動し、約 1,930 トンを生産します。ただし、これは切り替えと初期スクラップがすでにその 6,000 時間から除外されている場合に限ります。そうでない場合、機械的な故障が 1 つも発生しない場合、実際の数値は 10 ~ 15% 低下する可能性があります。
- 目標の引張クラスでの効果的な時間当たり生産量。 この数値は、最も簡単な製品ではなく、製品範囲内で最も難しい製品に対して引用されていると主張します。
- スタートアップと切り替えのスクラップ。 ウェブが仕様に戻るまでに何メートル経過するか、計画したスケジュールでグレードの変更がどのくらいの頻度で発生するかを尋ねます。
- 安定した稼働時間の仮定。 ダイの交換、フィルターの交換、ローラーのクリーニング、計画的なメンテナンスなど、どのダウンタイム カテゴリが含まれており、どれが静かに除外されているかを尋ねます。
- トンあたりのユーティリティ。 出力キログラムあたりの設置電力、冷却水の需要、圧縮空気の消費量はすべて単価に直接影響し、その他の点では同様のライン間では著しく異なります。
これら 4 つの数字をテーブルに載せると、見積もりが比較可能になります。その前に、これらはさまざまな仮定の下で測定されたさまざまなマシンの説明です。
品質に関する主張が現場で崩れる場所
ジオグリッドの作成者とその顧客の間のほとんどの紛争は 2 つの障害モードによって引き起こされますが、どちらも証明書には明確に記載されません。
1 つ目は、引張強さと伸びのトレードオフです。試験報告書上の引張強度は単一の数値ですが、設計者は指定されたひずみでの引張強度に依存しています。 1 段階で絞り比を大きくしすぎると、強度の数値は向上しますが、ひずみ応答と取り付け損傷に対する耐性が低下します。数値を達成できるラインは、許容可能な伸びと接合効率を備えた数値を達成できるラインであるとは限りません。
2つ目は熱均一性です。ウェブの端と中心の間の数度の温度差は、ロール幅全体にわたって引張プロファイルをシフトさせるのに十分であり、それが数か月後にロール間値の一貫性のなさとして表面化し、顧客の受け入れ検査に不合格となります。これが、購入者が単一の設定値ではなく、ウェブ全体にわたる測定された温度分布データを要求する必要がある理由です。背後にある原則 二軸ジオグリッド生産ラインの品質管理 これらは、受け入れ基準における「一貫性」の意味を定義しているため、工場の受け入れテストの前に検討する価値があります。
テスト機能も同じ会話に属します。工場自体の引張および伸び挙動を社内で測定できない場合は、証明書と希望に依存します。独立した強度試験ステーションは、サンプルのみではなくバッチごとに校正および使用され、クレームからの品質を営業チームが見積もることができる数値に変換します。
 カスタムジオテキスタイル強度試験機 CRE原理と社内材料検証用のコンピュータ制御の曲線記録を使用して、ジオテキスタイル、ジオマテリアル、および関連材料の破断強度と伸びをテストします。 製品を見る→
生産現場との接触を経ても残る購入前チェックリスト
- 販売者が選んだサンプルではなく、独自の配合業者から提供された独自のポリマーグレードでトライアルを実行してください。
- デモンストレーションの最高の単一ロールではなく、シフト全体にわたってラインが継続的に保持する引張クラスを確認します。
- 目標ライン速度でのウェブ幅全体にわたる温度均一性データを要求します。
- パンチ ダイとストレッチ ローラーのリードタイムについては、ラインを数週間停止する部品であるため、問い合わせてください。
- コミッショニングに何が含まれるか、誰が受け入れテストを立会い、どのような受け入れ基準が書面で定められているかを確認します。
- マニュアルではなくオンサイトセッションを含む、オペレーターとメンテナンススタッフのトレーニング範囲を確認してください。
- 意図した製品構成をすでに実行しているラインを訪問し、そのラインを運営している担当者と話をしましょう。
堤防や法面工事では、道路補強よりもリブの形状や長期クリープ挙動に対する妥協が許容されにくいため、一軸耐力については別途精査する必要があります。この機器カテゴリで 20 年の経験を持つサプライヤー、50,000 平方メートルの製造現場、機械設備と電気設備の両方を扱うコミッショニング エンジニアがいるサプライヤーは、カタログ エントリを販売するサプライヤーよりも、これらの基準を維持するのが容易です。また、引き渡し時の詳細なオンサイト オペレーターとメンテナンスのトレーニングが、数か月で定格出力に達するラインと、まったく達成できないラインの違いとなります。
 単軸引張ジオグリッド生産ライン 押出、パンチング、オーブン加熱と延伸、さらに設置とトレーニングのサポートを通じて、強力な引張強度を備えた一方向伸縮性プラスチック ジオグリッドを製造します。 製品を見る→
よくある質問
インフラ支出の減速により、ジオグリッド機器の注文は直ちに減少するのでしょうか?
いいえ、双方向に遅れが生じます。すでに建設中のプロジェクトは何年にもわたって資材を消費し続けるため、キャパシティーの決定は単一の四半期ではなく複数年のパイプラインに基づいて行われます。最初に変更されるのは、合計ではなく、注文されたグレードの組み合わせです。
1 つのラインで単軸ジオグリッドと二軸ジオグリッドの両方を生成できますか?
実際にはそうではありません。一軸生産では一方向のみに延伸しますが、二軸生産では独自の加熱と張力制御を備えた横延伸ステージが追加されます。一方をもう一方に改造すると、通常、適切なアーキテクチャを購入するよりも費用がかかり、安定性が低くなります。
注文から安定生産までどのくらいかかりますか?
製造、出荷、設置、試運転、安定化期間はすべてこの順序で行われますが、最後の 2 つは常に過小評価されます。現実的な問題は、ラインをどれだけ速く提供できるかではなく、最も困難な製品で一貫した出力にどれだけ早く到達できるかということです。そしてそれは、契約段階でオペレーターのトレーニングと受け入れテストがどの程度適切に実施されたかに大きく依存します。
マシンの価格に最も影響を与える単一仕様の詳細は何ですか?
ラインが指定されたひずみで保持する必要がある引張クラス。これは、オーブンの長さ、延伸ステージの数、ローラーの仕様、および制御アーキテクチャを決定します。これは、初期の問い合わせでは曖昧なままになることが最も多い要件です。そのため、同じ機械のように見えるにもかかわらず、初期の見積もりが大幅に異なる場合があります。