
ジオグリッド生産装置の技術仕様を比較する場合、多くの場合、自動化レベルがデータシートの下部に 1 行でリストされます。しかし実際には、プラントがどの程度一貫して稼働するか、材料の変動にどれだけ早く対応できるか、そして 5 年間にわたる実際のトン当たりの運転コストがどの程度になるかを決定するのは、単一の機械的パラメータよりも重要です。
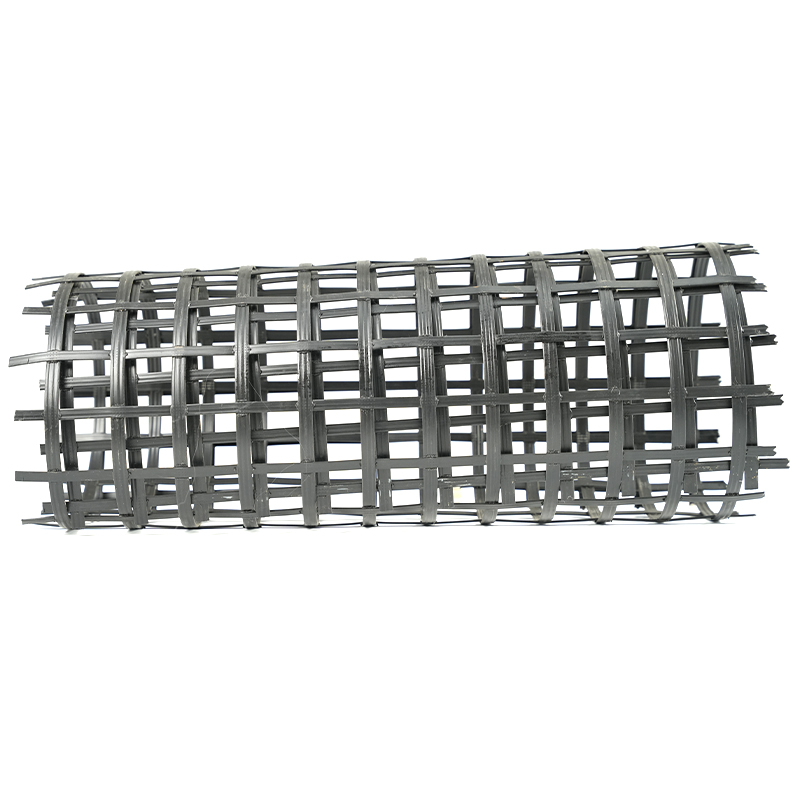
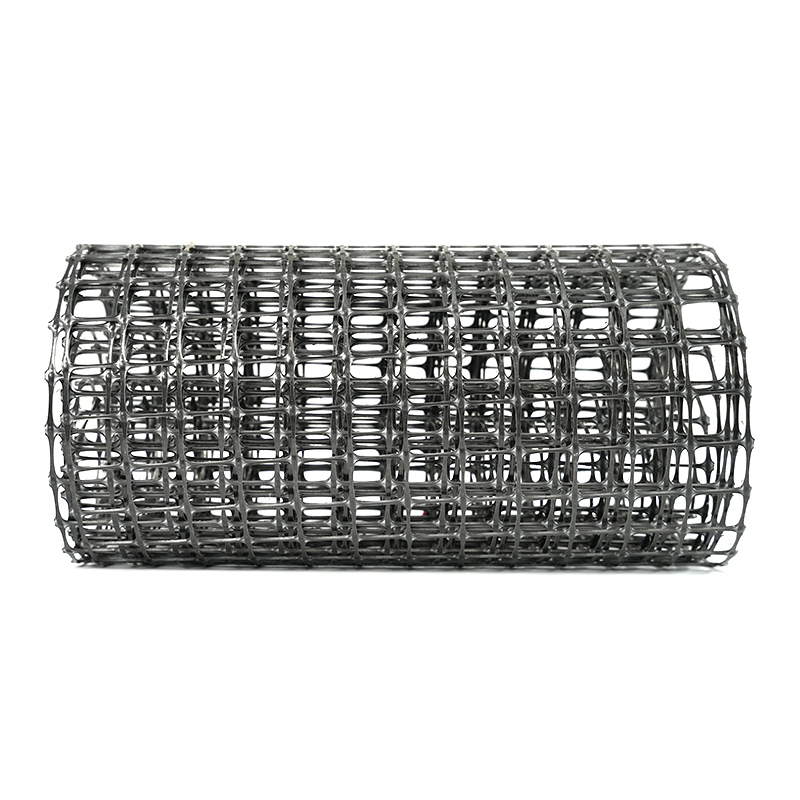
最新のジオグリッド製造装置の自動化レベルは、制御コアとドライブのアーキテクチャ、プロセスの安定性と閉ループ制御、品質トレーサビリティのためのデータ統合、日常の効率を高めるためのオペレータ インターフェイスの 4 つの実用的な層に分類できます。各レイヤーは、次のような製品の出力品質に直接影響します。  PLC とサーボドライブ制御を備えた双方向ジオグリッド生産ライン このラインは、PLC ベースの制御コアとサーボ ドライブを統合し、供給、加熱、延伸、冷却、巻き取りの正確な速度と位置制御を実現し、多層プロセスの安定性のための自動化基盤を形成します。 製品を見る→ そして
 自動制御を備えた一軸引張ジオグリッド生産ライン 双方向の対応物と同様に、このラインは PLC とサーボ ドライブ アーキテクチャを採用して連続的なストレッチ操作を管理し、高品質の単軸ジオグリッド出力のための正確な速度と張力制御を保証します。 製品を見る→ .
1. 制御コアとドライブのアーキテクチャ – 自動化の基礎
中央コントローラーは、ライン上のすべての連続動作 (供給、加熱、延伸、冷却、巻き取り) を制御します。最新のジオグリッド機器では、サーボ ドライブを使用した PLC ベースの制御が業界のベースラインです。プログラマブル ロジック コントローラー (PLC) は、センサーのフィードバックを処理し、正確な速度と位置制御でローラー、クランプ、トラバース機構を駆動するサーボ モーターにコマンドを発行します。
PLC プラットフォームの信頼性は、スペアパーツの入手可能性と長期サポートにとって重要です。業界標準ブランドは、モジュールに障害が発生した場合でも、制御キャビネット全体を再設計することなく代替品を調達できることを保証します。誘導モーターを備えた周波数変換器とは対照的に、サーボドライブは、低速でのより優れたトルク制御と、負荷の変化に対するより速い応答を提供します。これは、1% の速度偏差でも製品の伸びが変化する可能性がある伸張段階では重要です。
ドライブハードウェアで何を探すべきか
EtherCAT や Profinet などのデジタル通信ネットワーク上で動作するサーボ ドライブを備えたラインは、センサー読み取りとアクチュエーター コマンドの間のサイクル タイムが 1 ms 未満を達成します。このレベルの応答性は、シート全体にわたる均一な開口部の幅と厚さに直接変換されます。
2. プロセスの安定性と閉ループ制御
自動化レベルは、パネルにいくつの画面があるかではなく、オペレータの介入なしに自動的に維持されるプロセス変数の数によって決まります。ジオグリッド ストレッチングでは、重要な変数は加熱ゾーン全体の温度、ストレッチ率、およびストレッチ速度です。
閉ループ制御とは、赤外線または熱風ヒーターの各ゾーンに、PLC 内の PID コントローラーにフィードバックする独自の熱電対があることを意味します。材料の供給速度が変化したり、周囲温度が低下した場合、コントローラーはリアルタイムで加熱出力を調整し、ポリマーを最適な成形ウィンドウ内に保ちます。通常、ポリプロピレンの場合は ±2℃、ポリエチレンの場合は ±3 °C です。
同様に、伸縮率は力または位置ループによって維持される必要があります。エンコーダフィードバックを備えたサーボ駆動ローラーを使用した定ひずみストレッチ機構は、延伸率を ±0.5% 以内に維持できます。これは、ASTM D6637 引張要件を満たすジオグリッドと品質管理に合格しないジオグリッドの差です。
| プロセスパラメータ | 手動・半自動ライン | 最新の全自動ライン |
|---|---|---|
| 加熱ゾーンの温度許容差 | ±5℃ | ±2 °C |
| 縦延伸倍率精度 | ±1.5% | ±0.5 % |
| 横方向ストレッチ同期遅延 | 0.3~0.5秒 | < 0.05 秒 |
| ウェブ張力変動(巻取り時) | ±10% | ±3% |
実際的な結果として、完全に自動化されたラインはロール間の変動が 2% 未満で目標の引張強度で何時間も稼働できますが、開ループ制御のみを備えたラインでは頻繁な調整が必要となり、切り替えや材料グレードの移行中により多くの廃棄物が発生する可能性があります。
3. データ統合と品質トレーサビリティ
最新のジオグリッド製造装置には、溶融温度プロファイル、延伸力曲線、ライン速度、最終ロール重量など、すべてのバッチ実行を記録するデータ収集システムが搭載されることが増えています。このデータは、プラントレベルの MES (製造実行システム) にエクスポートすることも、トレーサビリティのためにローカルに保存することもできます。
すべての出荷に証明書を添付する必要があるインフラストラクチャ プロジェクトにジオグリッドを供給しているメーカーにとって、ロールごとに機械生成レポートを作成できる機能は便利であるだけでなく、コンプライアンス要件でもあります。ここでの自動化レベルは、手動で入力されたデータ ポイントと自動的に記録されたデータ ポイントの数によって測定されます。生産の 5 秒ごとにタイムスタンプ付きのプロセス値をタグ付けするシステムにより、バッチが仕様から逸脱した場合の根本原因分析に必要な粒度が提供されます。
自動ラインで追跡される共通データポイント
- ローラー速度(m/min)と累積長さ
- 加熱ゾーン温度(ゾーン1~ゾーン6以上)
- 縦方向(MD)と横方向(TD)の延伸倍率
- 冷却水温度と流量
- 最終ロール重量と巻取張力
データがオペレーターのダッシュボードと統合されると、可視性はリアルタイムの OEE (総合設備効率) まで拡張されます。これにより、工場管理者は、シフトの終わりに減速や不良品を発見するのではなく、直ちに減速や不良品を特定できるようになります。
4. オペレーターインターフェイスと使いやすさ
自動化の過小評価されがちな側面は、インターフェイスによって人為的エラーがどれだけ削減されるかという点です。適切に設計された HMI (ヒューマン マシン インターフェイス) では、生産ステータスが一目でわかるようにする必要があります。通常の動作は緑色、管理限界に近い警告は黄色、対処が必要な逸脱は赤色で表示されます。
レシピ管理はその実践例です。最新のラインでは、オペレーターは特定の製品 (たとえば 50 kN/m の双方向ジオグリッド) の保存されたレシピをロードでき、PLC がすべてのゾーン温度、伸張速度、および巻き取りパラメーターを自動的に設定します。これにより、手入力ミスのリスクがなくなり、切り替え時間が 45 分から 10 分未満に短縮されます。
メンテナンスのリマインダーは別のレイヤーです。制御システムはベアリング、ギアボックス、スクリーンの稼働時間を追跡し、カレンダー間隔ではなく実際の使用量に基づいて予防保守アラームを表示できます。
などの機器については、  高度なZカットを備えた耐久性の高いプラスチック粉砕機 Z カットローター、開閉可能なシャーシ、頑丈な構造を特徴とするこのクラッシャーは、ダウンタイムとメンテナンスを最小限に抑えます。自動診断と組み合わせることで、材料回収アプリケーションのライン稼働時間を短縮します。 製品を見る→ 材料回収に使用される、故障診断機能を備えたシンプルなタッチスクリーン インターフェイスにより、ブースのオペレーターは電気技師に連絡せずに小さな詰まりを解消できるため、ラインの稼働時間が直接的に向上します。
半自動化と完全自動化の運用要件の比較
- 半自動ライン: オペレーターは手動でヒーターバンクの電力を設定し、ハンドルを介してストレッチローラーのギャップを調整し、生産ログを紙に記録します。
- 完全自動化ライン: オペレーターはレシピをロードし、画面上でステータスを監視し、アラートを確認します。 PLC は、通常の運転中のすべての調整を処理します。
よくある質問
自動化が進むと常にコストも高くなりますか?
初期資本支出は高くなりますが、廃棄物の削減、ダウンタイムの短縮、トン当たりの人件費の削減により、5 年間の総所有コストは低くなることがよくあります。 3 シフトで稼働しているラインの場合、完全自動化アップグレードの投資回収期間は通常 12 ~ 18 か月です。
既存の半自動ラインを高度な自動化で改修できますか?
はい、機械の状態によっては可能です。新しい PLC、サーボ ドライブ、および HMI を改造するのが一般的です。閉ループ制御に必要な精度を達成するには、チェーン駆動ローラーなどの機械部品を更新する必要がある場合があります。
新しい新興メーカーにとって、どの程度の自動化レベルがあれば十分ですか?
少なくとも 2 つのサーボ駆動軸 (1 つは送り用、もう 1 つは巻取り用) と PID 温度制御を備えた PLC 制御のラインが実用的な開始点となります。生産量と品質要件の増加に応じて、データロギングによる完全な自動化を段階的に導入できます。
要点: 自動化レベルを生産目標に合わせる
ジオグリッド製造装置の自動化レベルは固定仕様ではなく、製品構成、労働スキル レベル、市場の品質期待に適合するツールである必要があります。標準仕様の汎用ジオグリッドの場合は、信頼性の高い PLC 制御とサーボ ドライブを備えた半自動ラインで十分な場合があります。引張強度と伸びの許容差が厳しい特殊な製品の場合、閉ループ制御とデータのトレーサビリティを備えた完全な自動化が必要になります。
サプライヤーの機器を評価するときは、単なるコンポーネントのリストではなく、そのラインからの実際の生産データを求めてください。自動的に制御されるプロセス変数の数、材料グレードの変更をシステムがどのように処理するか、およびどのような種類のレポートが利用できるかに注目してください。これらの詳細により、実際の自動化レベルについてパンフレットよりもさらに詳しく知ることができます。
自動化ラインで一貫した品質を維持する方法について詳しくは、次の記事をご覧ください。 ジオグリッド生産の品質と安定性 .