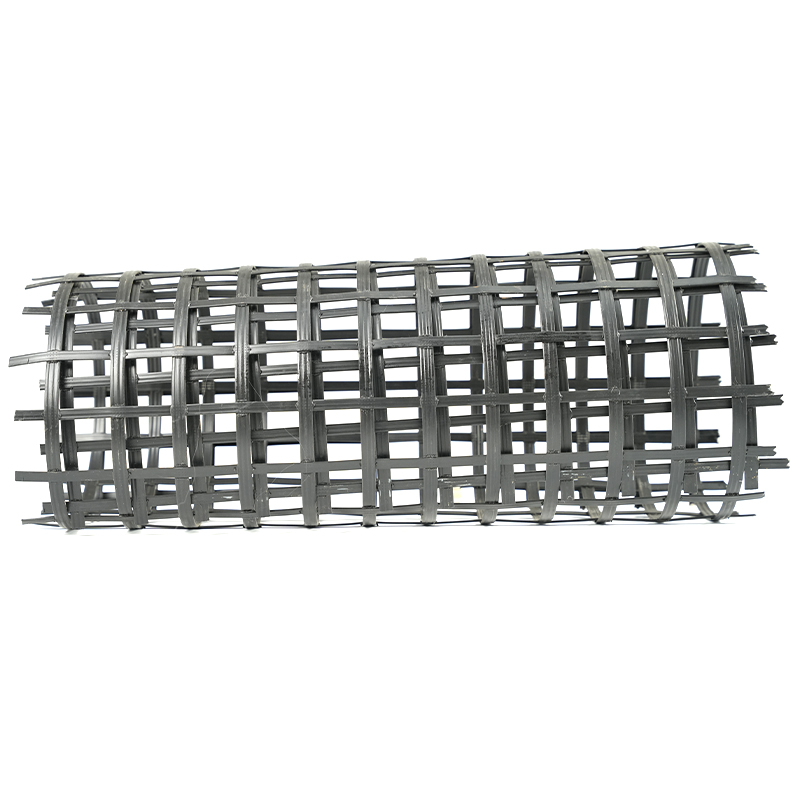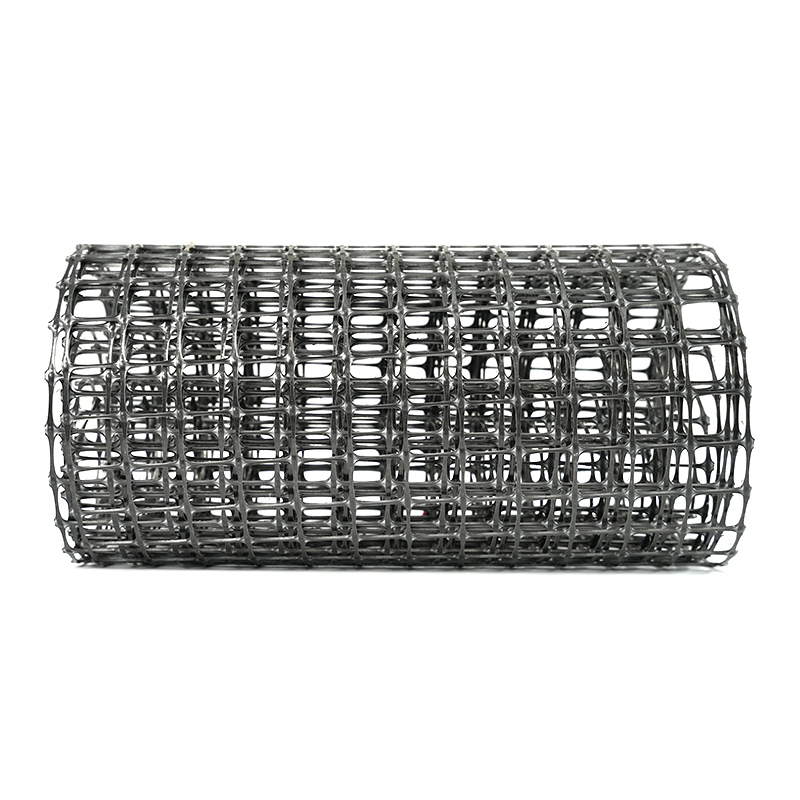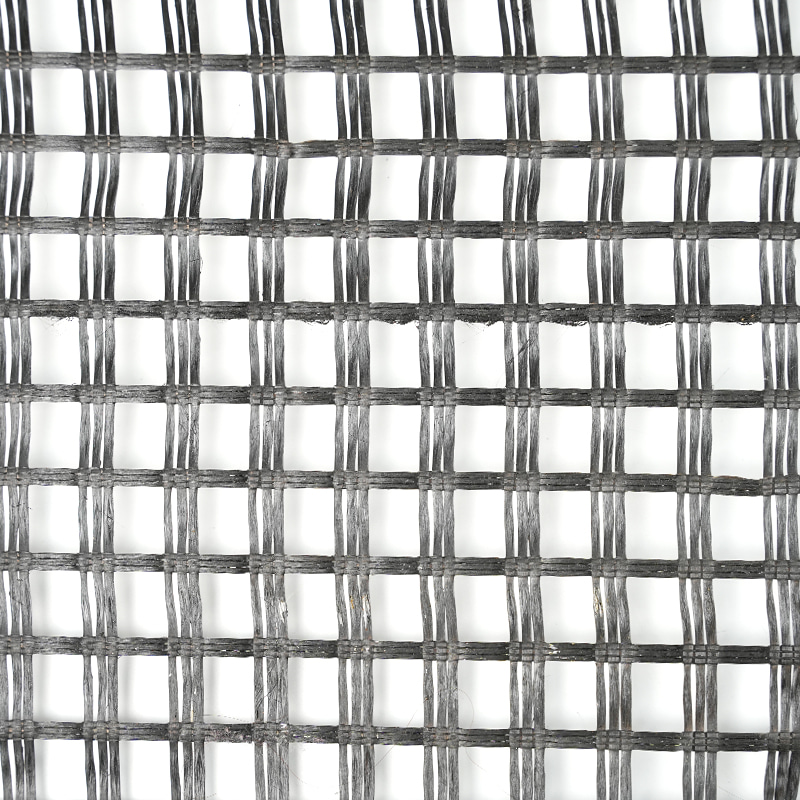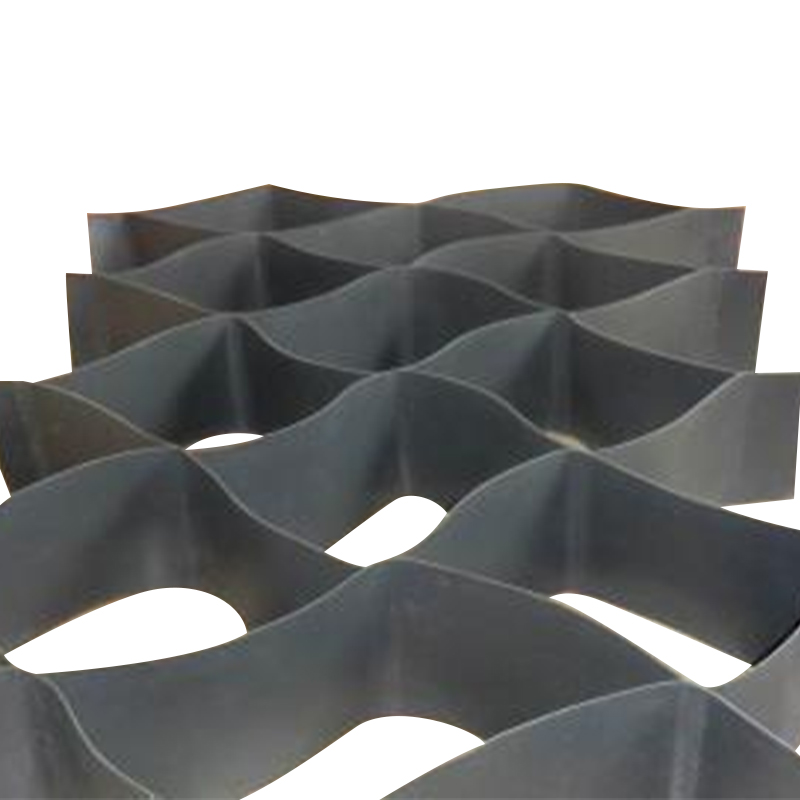

ジオグリッドをロールすると、線は滑らかで均一に見えますが、引張レポートでは、強度が端の 84 kN/m から中心の 66 kN/m に低下し、開口部の形状が幅全体で歪んでいることが示されています。それは、ジオグリッド制作における不均一な伸縮です。この欠陥は、正常に見えるウェブの背後に隠れ、それによって構築されたすべてのものを静かに弱体化させます。
20 年以上にわたるジオグリッド ラインの構築と運用の中で、1 つの実際的なルールが当てはまります。それは、不均一な伸縮が 1 回の劇的な失敗になることはほとんどありません。これは、ウェブ全体の熱均一性、張力分布とローラーの位置合わせ、延伸比と速度の一致、原料の一貫性という 4 つの制御可能な変数の間で徐々に不均衡が生じます。この順序でトラブルシューティングを行い、何かを変更する前に測定し、問題が実際に解決されたときはラインの音ではなく引張試験レポートで知らせてください。
ステップ 1: ウェブ幅全体の熱均一性を確認する
ポリプロピレンとポリエチレンは温度に直接反応します。ウェブ幅全体で 3 ~ 5°C の違いがあると、ポリマー鎖の配向度が変化するため、シートの端と中央ではシートの描き方が異なります。熱の不均衡は、一軸ラインと二軸ラインの両方で不均一な延伸に関する苦情の最も一般的な原因です。
HMI の測定値だけでなく、ウェブ全体の 5 つのポイント (両端、両方の 4 分の 1 点、中央) で、校正された表面高温計を使用して加熱プロファイルを検証します。次に、空気の分配を検査します。フィルターの詰まり、ノズルの詰まり、断熱ブランケットの損傷により、コントロール パネルからは見えないコールド ストリークが発生します。また、非対称エッジの熱損失も確認してください。多くのラインでは、シールが摩耗していたり、アクセスドアが開いていたりするため、片側の端が一貫して冷たくなっています。
プロファイルが平らで、伸びがまだ不均一な場合は、力学に進みます。私たちのガイド 縦延伸時の均一な加熱と押出 ヒーターと押出機のチェックをさらに詳しく調べます。
ステップ 2: テンションバランスとローラーの位置を確認する
温度プロファイルが平坦な場合、次に疑わしいのは張力勾配です。ローラーの位置がわずか 0.5 mm ずれている場合、片側のベアリングが磨耗している場合、または同じローラーの両端間のニップ圧力の差によって、ウェブ全体に測定可能な張力の差が生じ、延伸プロセスによってその張力の差が増幅されます。
| チェックポイント | ターゲット | 検証方法 |
|---|---|---|
| 端ごとに張力を緩めます | 平均値の±3%以内 | ハンディタイプの両端張力計 |
| ニッププレッシャー、左側と右側 | 5%以内 | 各ニップの両側に圧力計 |
| ころの平行度 | ローラーの長さ 1 m で ≤ 0.2 mm | 精密水準器またはレーザー位置合わせツール |
| クリップチェーンとベアリングの磨耗 | 目に見えるピッチ伸びなし | 連続 10 チェーンピッチにわたるキャリパー測定 |
これらのチェックを定期的なスケジュール (継続的な運用の場合は少なくとも毎月) で実行し、結果をログに記録します。張力やアライメントの問題が突然現れることはほとんどありません。それらは、引張レポートにパターンが示されるまで蓄積されます。
ステップ 3: 描画率と速度の一致を確認する
一軸ラインでは、縦方向の延伸比は引取速度を送り速度で割ったものに等しくなります。 5.5:1 の比率は、高速ローラーがフィード ロールより 5.5 倍速く動作することを意味します。二軸ラインでは、横方向のチェーン速度が縦方向のセクションの出力と一致する必要があります。これらの速度がずれると、シートが過剰に伸びたり緩んだりして、不規則な開口部が生じ、強度が不安定になります。
設定値を信頼するのではなく、HMI の実際の速度読み取り値を設定値と比較して確認してください。ドライブエンコーダはドリフトし、隣接するストレッチステーション間の 1 ~ 2% の速度差により、ほとんどのオペレータが予想する以上に有効比率が変化します。二軸ラインの場合、縦方向の伸びと横方向の伸びの間の相互作用は独自のチェックに値します - 私たちの分析 縦方向と横方向の延伸の均一性と精度 一般的な障害モードについて説明します。
| パラメータ | 許容範囲 | アクションのしきい値 |
|---|---|---|
| ドロー比の設定値からの偏差 | 1%以内 | ドライブエンコーダを再調整する |
| 隣接駅間の速度差 | 2%以内 | ギアボックス、カップリング、ドライブチェーンを点検する |
| 横方向と縦方向の出力の不一致 | 1.5%以内 | チェーン速度設定値を再計算する |
グラフは典型的な補正を示しています。速度の不一致が修正された後、幅全体にわたって 65 ~ 78 kN/m の間でばらついた引張値が 82 ~ 84 kN/m に締め付けられました。
古い路線や改装された路線では、どれだけ調整してもストレッチ ステーションの機械的許容誤差が緩すぎる可能性があります。単軸引張ジオグリッド生産ラインなどのプロセス用に構築されたラインは、設計段階から駆動セクションとストレッチセクションに適合します。
 一致したストレッチセクションを備えた一軸引張ジオグリッド生産ライン この生産ラインは設計段階から駆動ステーションと延伸ステーションを統合しており、古いラインや改修されたラインの不均一性を軽減します。これは、機械的公差がシートの品質を制限する場合に関係します。 製品を見る→
ステップ 4: 原材料と飼料の変動を排除する
ストレッチャーは、エクストルーダーが供給するものを増幅します。メルトフローインデックスが樹脂バッチ間で異なる場合、リグラインドが供給原料の大部分を占める場合、または水分が一貫して除去されていない場合、シートの局所的な厚さと溶融強度が変化し、延伸によりその小さなばらつきが目に見える凹凸に変わります。
- 再生率を安定して選別して維持します。 20 ~ 30% が一般的な運用上限です。
- 吸湿性素材を一貫して乾燥させます。湿気のスパイクにより描画動作が予想外に変化します。
- 入荷する樹脂 MFI をバッチごとにテストし、MFI スプレッドが仕様を超える場合はロットを分離します。
- 押出機のスクリュー速度と溶融温度に注意してください。脈動出力は周期的な厚さのバンドを作成し、伸縮により拡大します。
原材料の問題は、同じ症状として現れるため、機械の問題に見せかけていることがよくあります。そのため、材質のチェックは、ローラーの交換や速度の変更を開始する前に行う必要があります。
現場でテストされたトラブルシューティング手順
インストール全体で、不均一な伸びの根本原因は、おおよそ次のように分布します。測定をスキップするのではなく、調査に優先順位を付けるために使用してください。
- 熱均一性 — 45%
- 張力とアライメント — 25%
- 描画率と速度 — 20%
- 原料飼料 — 10%
次に、一度に 1 つの変数を変更しながら、この順序でシーケンスを実行します。
- HMI から実際の速度、延伸比、温度を記録します。最新の正常なプロセス設定と比較します。
- 延伸入口の幅方向の 5 つの位置でウェブの温度を測定します。 3°C を超える勾配を調査します。
- プレストレッチ ローラーとストレッチ ローラーでのニップ圧力とローラー レベリングを確認します。
- クリールまたは巻き戻しスタンドで個々のエンドテンションを測定します。近隣の端より 5% 以上高い端にフラグを立てます。
- 全幅のサンプルを採取し、5 つの位置で引張強度、伸び、開口部の寸法をテストします。
- 変数を 1 つだけ変更し、温度と比率を同時に変更しないでください。次に調整する前に再テストしてください。
- 結果を前の 10 回のロールと比較して、1 つの悪いサンプルに対処するのではなく、段階的なドリフトを特定します。
実際の引張データで修正を検証する
不均一な伸びは、報告書にそう記載されている場合にのみ修正されます。ジオグリッドの実際の許容基準は、同じバンド内の破断点伸びで、幅方向の 5 つのテスト位置にわたる引張強度のばらつきが平均の ±10% 以内であることです。高性能補強仕様は±5%以内の場合が多いです。
| パラメータ | 受け入れ制限 | テストレイアウト |
|---|---|---|
| 幅方向の引張強さの変化 | 平均値の±10%以内 | 5 つの位置: エッジ、クォーター ポイント、センター |
| 破断点伸びの変化 | 平均値の±10%以内 | 同じ5つのポジション |
| 絞り対角偏差 | 目標の3%以内 | ロール全体で 10 個の開口部をサンプリング |
| 厚みの変化 | 5%以内 of average | 5ポジションのマイクロメーター |
そのため、引張試験機は実験室で思いついたものではなく、生産ツールになります。マルチポイント結果が記録された専用のジオテキスタイル強度測定機により、修理の確認、シフトの比較、顧客向けのバッチ品質の文書化のためのデータが得られます。
 マルチポイント記録とコンピューター制御を備えたジオテキスタイル強度測定機 この引張試験機は、複数点の結果と動的曲線を記録し、修理を検証し、バッチ品質を文書化するための実用的な生産ツールとなります。高精度センサーが安定した測定をサポートします。 製品を見る→
開口部の形状も追跡します。ロール全体の開口部のサンプルの対角線の長さを測定します。対角線が目標から数パーセント以上ずれていると、強度の数値が合格しても伸びが不均一になります。
予防: ラインの設計とメンテナンスの習慣
予防はトラブルシューティングに勝ります。マルチゾーン PID 温度制御、各ローラー端の独立したニップ圧力調整、精密研磨ローラー、同期ドライブを備えたラインでは、そもそも不均一なストレッチが発生することはほとんどありません。これらの機能は、常にベビーシッターを必要とするラインと、ロールごとにプロファイルを維持するラインの違いです。
メンテナンスの習慣も同様に重要です。毎月のアライメントチェック、少なくとも年に 2 回の温度センサーの校正、ベアリングのノイズやニップゲージのドリフトへの即時対応などです。ストレッチゾーンを通してウェブを運ぶローラー、チェーン、クリップは、ラインの機械の心臓部です。
延伸セクションが統合システムとして設計される場合、不均一な延伸などの問題は、最初のロールが製造される前に設計されます。 Jiangsu Saide Machinery の双方向ジオグリッド生産ラインはその一例です。加熱、伸縮、駆動セクションは、生産現場でつなぎ合わせるのではなく、設計時に合わせられます。
 加熱と延伸を統合した双方向ジオグリッド生産ライン このラインは、加熱、延伸、駆動セクションを統合システムとしてマッチングし、生産前の不均一な延伸の問題を軽減します。その設計には、横方向の延伸オーブンと特別な設備が含まれています。 製品を見る→
よくある質問
ジオグリッドの伸縮が不均一になったときに最初に確認することは何ですか?
ヒーターの設定値を信頼するのではなく、伸びの入り口でウェブ全体の温度プロファイルを測定します。幅方向の 3 ~ 5°C を超える温度勾配が最も一般的な根本原因であり、延伸比や速度に手を加える前に取り除く必要があります。
幅方向の引張強度のばらつきはどの程度まで許容されますか?
ほとんどのジオグリッド仕様では、5 つのテスト位置にわたる平均引張強度の ±10% が実用的な制限です。高パフォーマンスの補強プロジェクトでは、多くの場合、±5% が必要です。
温度または延伸倍率を最初に調整する必要がありますか?
まずは温度。ポリマーの延伸挙動は温度に非常に敏感であるため、3°C のコールド ストリークは、比率を少し調整するよりも局所的な伸びを大きく変化させます。熱の不均衡が存在するときに比率を変更すると、通常、本当の原因が隠蔽されます。
ジオグリッドのエッジが常に中心よりも薄いのはなぜですか?
エッジの薄化は通常、長手方向の延伸中に冷却が速くなるか、エッジの局所張力が高くなることが原因であり、場合によっては実際のエッジ温度に対して強すぎる延伸比と組み合わされることもあります。エッジヒーター出力、エッジ冷却エア、エッジニップ圧を確認してください。
不均一なストレッチは現場での長期的なジオグリッドのパフォーマンスに影響を与える可能性がありますか?
はい。伸長が不十分なゾーンでは、持続的な荷重下でも分子配向が低くなり、クリープ耐性が弱くなります。過度に伸ばされたゾーンは脆くなり、取り扱い中に簡単に損傷します。また、開口部の形状が不規則であるため、土壌の噛み合いや接合の重なりが予測しにくくなります。
結論: 測定、調整、検証
ジオグリッド制作における不均一な伸縮は、推測を測定値に置き換えることで解決できます。熱プロファイル、張力バランス、延伸比と速度のマッチング、原材料の一貫性は、遭遇するほぼすべてのケースをカバーします。検証ルーチンを構築し、記録を保管し、ライン表示を読むのと同じくらい注意深く引張レポートを読むようにオペレータを訓練します。