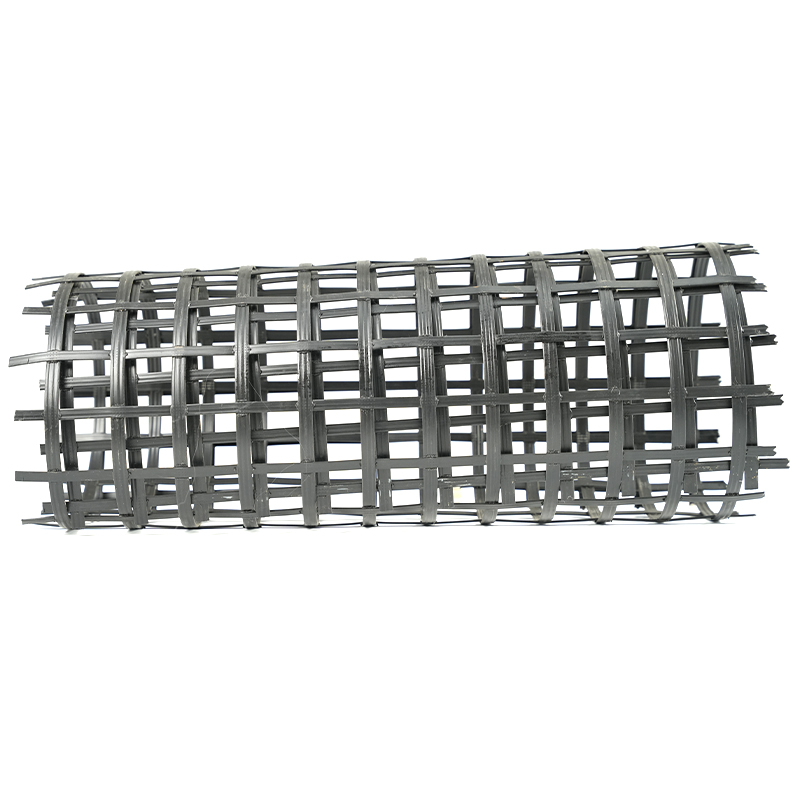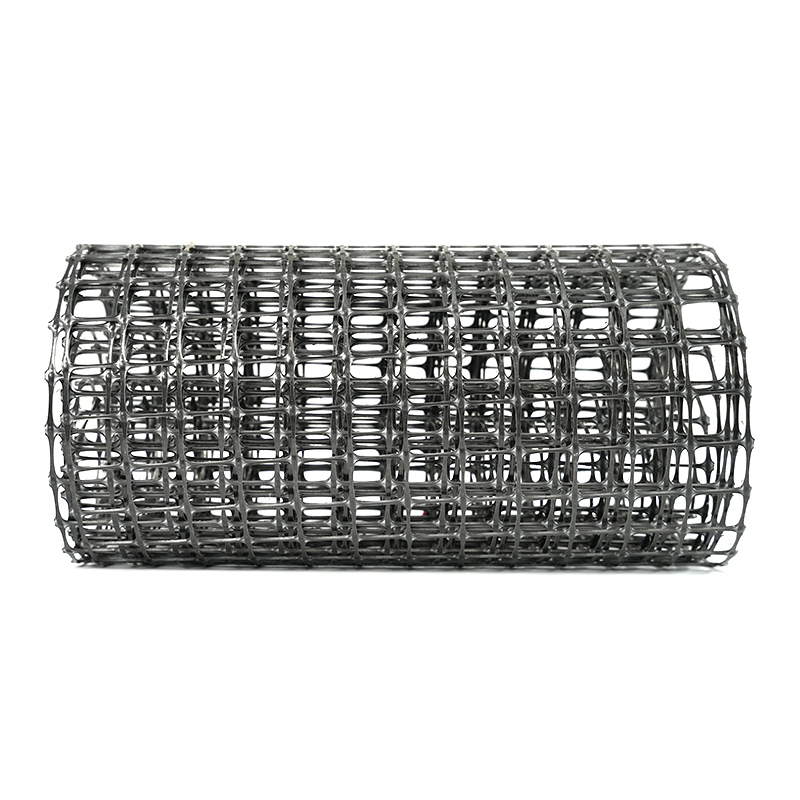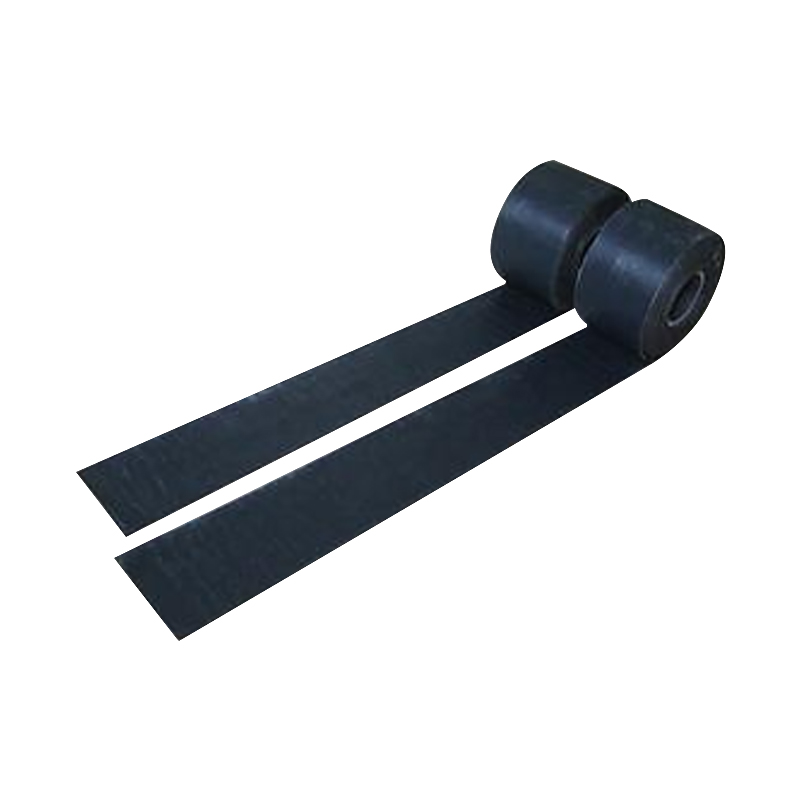

単軸 HDPE ジオグリッドの 2 つのロールを同じ押出機から取り出し、同じパンチ パターンを実行しても、引張強度の試験はかなり離れています。樹脂も工具も同じですが、一方のロールはそのグレードに問題なく適合し、もう一方のロールは適合しません。多くの場合、変化する変数は延伸オーブンで適用される延伸比です。延伸比がジオグリッドの強度と開口部のサイズにどのように影響するかについての簡単な答えは次のとおりです。延伸比は、生産者が両方の特性に対して持つ最も強力な単一の手段です。値を上げると、ポリマー分子がリブに整列し、引張強度が急激に上昇し、最終的には増加が平坦になり、グリッドが脆くなります。伸びが余分に増加するたびに、物理的に開口部が拡大し、取り付けに耐えなければならないリブが薄くなります。その数値を正しく設定し、ロールごとに安定した数値を維持することが、信頼できるグレードと残念なグレードを分けるものになります。
描画率の実際の意味
延伸比は、延伸ユニットから出たシートの長さと、延伸ユニットに入るシートの長さの比です。パンチアンドドローライン上で、ポリマーシートは平らに押し出され、固定パターンで穴が開けられ、その後、徐々に高速で動作するロールトレインによってシートが加熱されたオーブンに通して引っ張られます。そのスピードの差が延伸倍率であり、最終的な素材の性格を決めるポイントとなります。
正しい番号は製品によって異なります。一方向にのみ伸びる単軸 HDPE ジオグリッドは、通常、合計 6 ~ 9 回の範囲で描画されます。二軸ポリプロピレン ジオグリッドは、最初に縦方向、次に横方向の 2 方向に伸縮し、通常は 1 方向あたり約 4 ~ 6 倍の低い比率で伸縮します。現代のラインでは、一度にストレッチを適用することはほとんどありません。全体はいくつかの段階に分割され、最後のヒートセット段階で配向構造が安定した形状に緩和されます。オーブンとロールトレインが広いシーケンスのどこに位置するかを確認したい場合は、 ジオグリッド生産ラインのプロセスフロー ページは完全なチェーンをたどります。
延伸比が引張強度を高める仕組み
延伸は、他のプロセスではできない方法でポリマーを変化させます。延伸前、シート内のチェーンはコイル状に巻かれており、ランダムに配置されているため、荷重がかかったリブは分子滑りによって破損します。シートが引っ張られると、これらのチェーンが展開してリブ軸に沿って整列し、引張荷重は代わりに配向されたチェーンによって支えられます。強さは急速に上昇します。
ゲインは直線的ではありません。曲線は初期および中期の延伸範囲を通じて急上昇し、その後、達成可能な配向が飽和するにつれて平坦になりますが、破断点伸びは全体的に低下し続けます。この組み合わせはまさに地盤補強に求められるものです。なぜなら、高い強度と低い降伏伸びにより、剛性が高く予測可能なリブが得られるからです。しかし、設計された窓を超えて押し込むと、残留延性が少なすぎて、取り付け応力によってリブが伸びる代わりに亀裂が入ってしまいます。ヒートセットは、延伸自体と同じくらい重要です。適切にアニールされた配向構造は、持続的な負荷の下でもはるかに優れた強度を保持しますが、残留応力が固定された過剰延伸シートは、短期的なテストでは強そうに見えても、長期的には不利になる可能性があります。
段階ごとに一貫してその曲線に到達することが、まさに単軸引張ジオグリッド生産ラインの目的です。
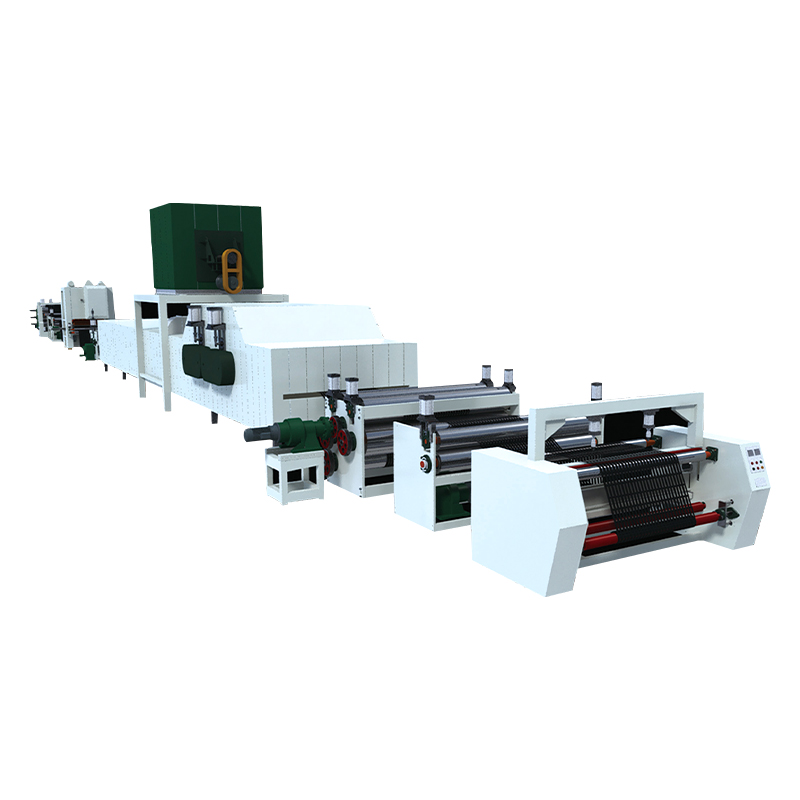 単軸引張ジオグリッド生産ライン このラインは、パンチされた HDPE シートを一方向に引き伸ばして、最終的な開口部の形状とリブの寸法に達します。完成したジオグリッド開口部を許容範囲内に保つために、段階ごとに一貫した絞り比を必要とするメーカーに適しています。 製品を見る→
絞り比による開口サイズとリブ幅の設定方法
絞りサイズはスタイルを自由に選択できるものではありません。引き伸ばされたグリッドでは、完成した開口部は、パンチ パターンに延伸倍率を乗算したものになります。シートを機械方向に沿って伸ばすと、すべての開口部が最終的なスロット形状に伸び、同時にシートの幅が狭くなり、同時に開口部間のリブが薄くなります。絞り比を変更すると、同じツールを使用した場合でも、納品される形状が変わります。
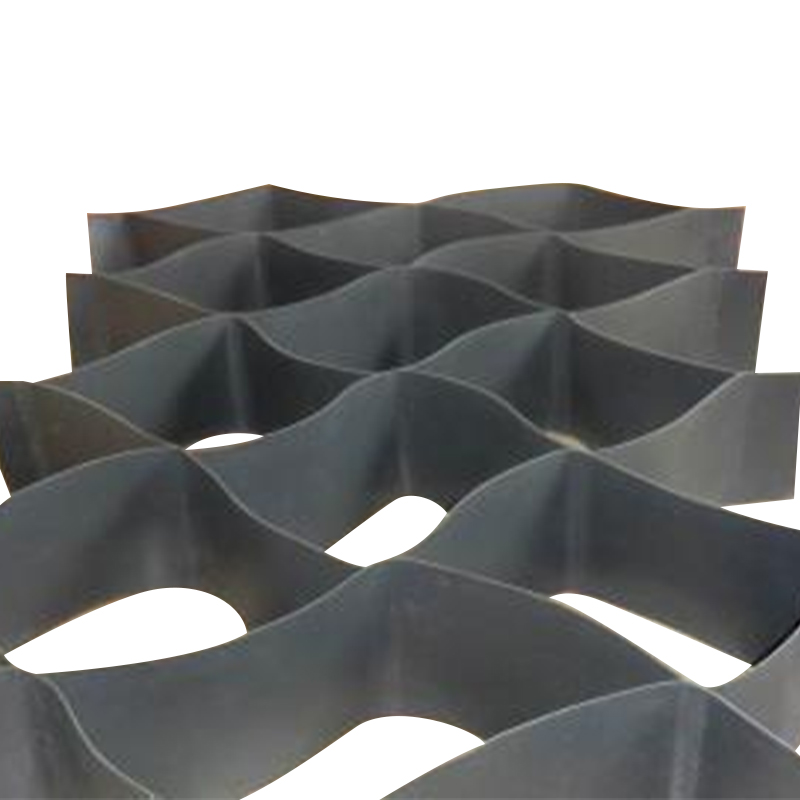
そのジオメトリには実際のエンジニアリング上の重みがあります。土壌とジオグリッドの相互作用の研究では、連動は開口部のサイズが周囲の粒子とどの程度一致するかに依存することが一貫して示されています。たとえば、鉄道バラスト補強材に関する研究では、公称骨材サイズの約 1.4 倍の開口部が指摘されています。開口部が小さすぎると、適切な連結が妨げられ、ばらつきのある信頼性の低い試験結果が生成されます。一方、開口部が大きすぎると、充填物と接触するリブが少なくなり、接合部にかかる負荷が増加します。リブの幅が広いと、設置中の激しい骨材や機械のトラフィックにグリッドが耐えられるようになるため、リブの幅はそれ自体重要です。つまり、延伸率によって、完成したジオメトリ (一方向伸縮性プラスチック ジオグリッドなどの製品で検査できる種類) が充填内に固定されるか、単に浮遊するかが決まります。
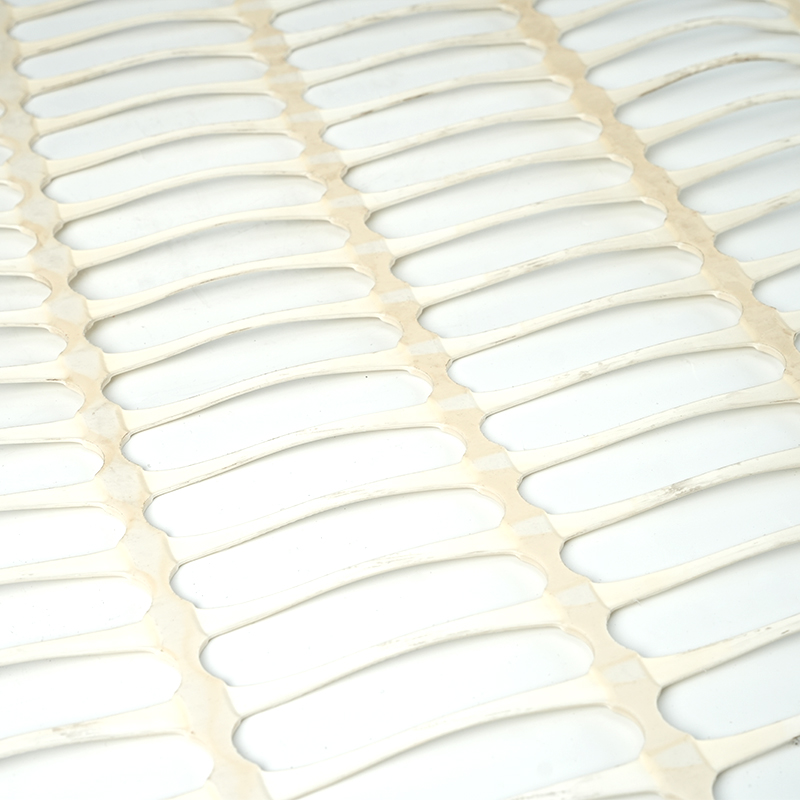 一方向ストレッチプラスチックジオグリッド 完成した一軸ジオグリッドの開口部のサイズ、リブ幅、接合部の品質によって周囲の充填物との連動が決まります。納品された形状を公差に対してチェックすることで、絞り比プロセスが信頼できる土壌補強性能を達成したかどうかがわかります。 製品を見る→
作業ウィンドウでの生活
アンダードローイングとオーバードローイングの間には、強度、伸び、開口公差、接合品質のすべてが同時に仕様内に収まる制御されたウィンドウが存在します。以下の表は、同じパンチされたシートが 2 つの両端とそのウィンドウの内側でどのように動作するかをまとめたものです。
| アスペクト | 延伸倍率 too low | 制御された作業ウィンドウ | 延伸倍率 too high |
|---|---|---|---|
| 引張強さ | アンダー配向のリブ。強度はグレードのポテンシャルを大幅に下回っています | 一貫したテスト結果によりグレードの強度を達成 | ピーク強度は可能だが脆く、ロールツーロールのばらつきが広い |
| 伸び | 高い残留伸び。負荷がかかるとリブが変形し続ける | 設置に十分な残留延性を備えた低降伏伸び | 伸びが非常に低い。肋骨が伸びるというよりひび割れてしまう |
| 絞りサイズ | 開口部は小さいままです。粗骨材とのかみ合いが悪い | 目標の充填またはバラストの勾配に合わせた開口部 | 肋骨が狭くなり、開口部が許容範囲を超えてしまう |
| ノードとジャンクション | ノードは太く配向が不十分なままです | ノードがきれいにセットされ、接合強度が維持されます | リブノード遷移におけるノードの歪みと分割 |
| 長期的な行動 | 持続的な負荷の下でより多くのクリープが発生する | クリープ制御のためにバランスの取れた配向と熱設定 | 残留応力が閉じ込められている。長期的なリスクが高い |
描画率が制御できないもの
引き分け率がすべてであれば便利ですが、結果は他の 3 つの決定と共有されます。樹脂のグレードによって、材料がどの程度の方向性を許容できるか、また持続的な荷重下でどのように動作するかが決まります。開口部とリブの形状によって、グリッドが土壌にどのように係合するかが決まります。ノードとジャンクションの品質によって、リブが一緒に機能するか個別に機能するかが決まります。そのバランスをイメージする大まかな方法を以下に示します。
生産ラインで絞り比制御が行われる場所
延伸比はロール速度とシート温度の関係としてのみ存在するため、生産品質の勝敗も決まります。目標が安定した製品特性になるかどうかを決定する 3 つの管理ポイント:
- オーブンの温度均一性。不均一に加熱されるシートはネックを不均一に加熱するため、ライン速度が完全に同期している場合でも、開口サイズとリブの厚さが幅全体で異なります。
- ロールスピードの同期。延伸比は、連続するロールトレイン間の速度比と同じくらい安定します。ドリフトは強度と形状に直接現れます。
- 最終段階後のヒートセット。これにより配向構造が安定するため、実験室で測定された強度が顧客が実際に保持する強度となります。
バイヤーにとって実際的な結果は、完成品の試験が他の何よりも先に絞り比の品質を明らかにすることです。指定された公差に対する開口部の寸法、リブ幅の一貫性、ISO 10319 または ASTM D6637 に準拠して試験された引張強度と伸び、接合効率などです。 2 方向に延びるラインには二重の同期負荷がかかります。これが、双方向ジオグリッド生産ラインの決定的な課題です。
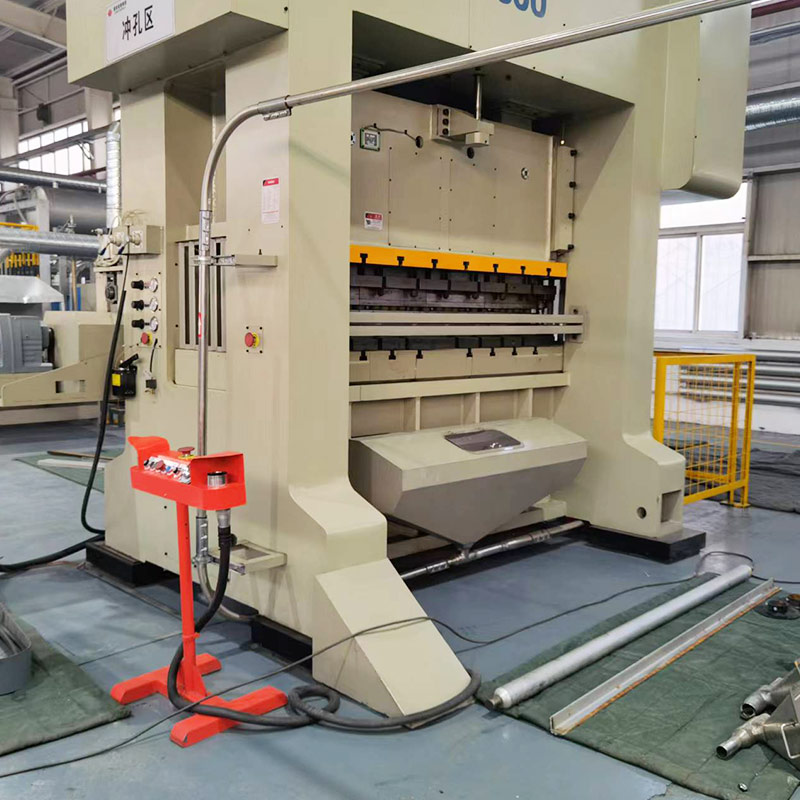 双方向ジオグリッド生産ライン このラインは、パンチングされたシートを縦方向と横方向の両方に引き伸ばし、二重同期荷重を伝えます。これは、完成品試験で 2 方向にわたる強度、伸び、開口部の一貫性を確認する必要がある場合に関連します。 製品を見る→
よくある質問
高い描画率は常に強いジオグリッドを意味しますか?
いいえ、強度は最初に急激に上昇し、その後平坦になりますが、伸びは低下し続けます。設計された範囲を超えると、脆いリブ、歪んだノード、より広いロールツーロールの散乱を犠牲にして、限界強度を購入することになります。
延伸率は製品データシートにどのように表示されますか?
間接的だが明確に。リブ幅、公差付き開口部寸法、引張強度、最大荷重時の伸び、接合強度はすべて延伸倍率によって変化するため、グレードを比較する際にはこれらの線を最初に読み取る必要があります。
新しいパンチツールを使用せずに絞りサイズを調整できますか?
限度内でのみ。延伸比を上げたり下げたりすると、開口部の仕上がりが変わりますが、大きく変更するとリブが薄くなり、あらゆる寸法が公差から外れてしまうため、意味のある開口部の変更には、通常、パンチパターンの修正も必要になります。
受付時にどのテストを要求する必要がありますか?
ISO 10319 に準拠した広幅引張試験、または ASTM D6637 に準拠したシングルリブ試験に加え、規定の公差に対する開口部の測定。複数のロールにわたる一貫した結果は、1 つの印象的な数字よりも重要です。
延伸比は、ポリマー科学、機械制御、製品形状が 1 つの数値で交わる場所です。作業ウィンドウ内に保持されると、高い引張強度、低い降伏伸び、充填に合わせたサイズの開口、設置後も耐久性のあるリブなど、補強プロジェクトに実際に必要な組み合わせが提供されます。生産ラインや完成したジオグリッドを比較検討しており、ラインがどのようにして延伸比を安定に保つかについて議論したい場合は、装置と製品範囲を検討してください。 私たちのホームページ まずは現実的なところです。